

 FR
Une ligne de panneaux PP produisant une feuille de 1,5 mm à 350 kg/heure fonctionne correctement le matin, puis l'épaisseur diminue de 0,2 mm après un changement de pack de tamis. L'opérateur cherche à contrôler le tirage, mais la véritable cause est généralement la perte de stabilité de la température de la filière à mesure que la contre-pression de l'extrudeuse change. Dans l'extrusion de panneaux PP et PE, la qualité dépend de l'ensemble de la ligne : extrudeuse, filière, pile de rouleaux, convoyeur de refroidissement et découpeur, fonctionnant comme un seul système. Comprendre ces interactions est ce qui permet à une équipe de trouver rapidement les défauts et de maintenir le conseil d'administration dans la tolérance.
Qu'est-ce qu'une ligne d'extrusion de panneaux PP PE ?
Une ligne d'extrusion de panneaux PP PE est un système de production continue qui fait fondre des granulés de polypropylène ou de polyéthylène et les façonne en feuilles ou panneaux plats. L'épaisseur finie typique est de 0,3 à 30 mm et la largeur du panneau est généralement de 1 000 à 2 500 mm en fonction de la matrice plate et de la largeur du rouleau de polissage.
Le processus se déroule en six étapes, et chaque étape doit être adaptée à la suivante, sinon des défauts apparaîtront.
- Alimentation — les pellets et les additifs sont dosés dans la trémie ; les doseurs gravimétriques stabilisent le rendement lorsque la formulation change.
- Fusion et transport — la vis fait fondre le polymère et crée une pression stable ; un couple insuffisant se manifeste par une augmentation.
- Filtration et filière — un changeur de tamis élimine les gels et les contaminants, et la matrice plate répartit la fonte uniformément sur toute la largeur.
- Polissage — une pile de trois rouleaux presse la matière fondue sur la jauge cible et contrôle la brillance de la surface.
- Refroidissement — les rouleaux ou les lits de refroidissement évacuent progressivement la chaleur pour éviter le gauchissement et les contraintes résiduelles.
- Transport et découpe — l'extracteur maintient une tension constante ; une cisaille, une scie ou une enrouleuse réalise la longueur finale.
Le schéma ci-dessous montre une ligne typique basée sur une seule vis. Pour les formulations nécessitant un mélange intensif – PP chargé, mélange maître de couleur ou contenu recyclé – extrudeuses à double vis co-rotatives sont souvent préférés comme unité de fusion en raison de leur capacité de mélange dispersif plus élevée.
Composants de base qui déterminent la qualité de la carte
L’extrudeuse, la filière et la pile de rouleaux de polissage forment le triangle de qualité d’une ligne de carton. Si l’un d’entre eux est sous-dimensionné ou dépareillé, le tableau l’indique immédiatement. Le tableau répertorie les principaux composants et les défauts typiques qu'ils provoquent en cas de mauvaise correspondance.
| Composant | Fonction principale | Défaut typique en cas de non-concordance |
|---|---|---|
| Extrudeuse | Fait fondre le polymère, offre une fusion uniforme | Augmentation de la production, fluctuation de la température de fusion |
| Changeur d'écran | Élimine les gels et les contaminants | Points noirs, lignes de découpe |
| Matrice plate | Répartit la fonte sur toute la largeur | Bords épais ou fins, jauge inégale |
| Polissage stack | Définit l'épaisseur et la finition de la surface | Surface ondulée, différences de brillance |
| Refroidissement section | Élimine la chaleur sans introduire de stress | Curling, perte de planéité |
| Transporteur et coupeur | Maintient la tension, coupe à longueur | Variation de longueur, surface rayée |
Le couple de vis est la spécification la plus sous-achetée sur les lignes de cartes. Une ligne qui utilise des granulés mous à 5 Nm/cm³ peut caler lorsque la même vis rencontre 30 % de flocons recyclés ou de carbonate de calcium. Les producteurs qui envisagent de modifier leurs formulations ultérieurement devraient acheter dès le départ une machine à couple plus élevé.
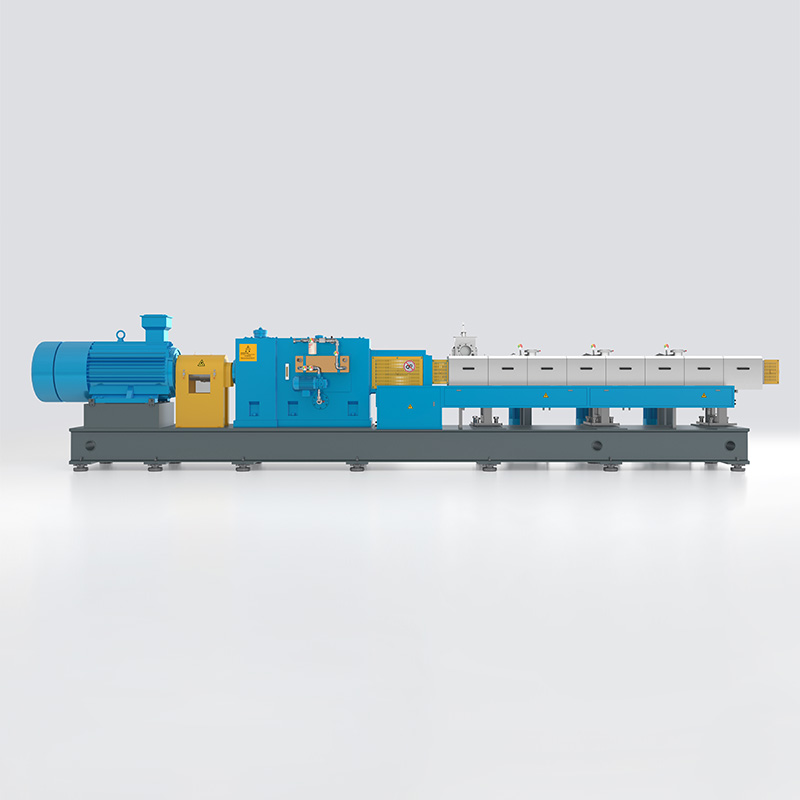 Extrudeuse à double vis haute performance KTS pour plastiques techniques modifiés La série KTS offre un couple spécifique de 14 Nm/cm³, ce qui la rend adaptée aux plastiques techniques modifiés et à haute viscosité. Si votre ligne doit traiter des flocons recyclés ou des charges minérales, cette conception à couple plus élevé permet de maintenir le débit et d'éviter les blocages. Voir le produit →
Températures de processus qui déterminent la qualité des feuilles
Le PP et le PE sont semi-cristallins. Le cylindre doit chauffer le polymère bien au-dessus de son point de fusion, tandis que les températures de la filière et des rouleaux contrôlent la finition de surface et la cristallinité finale. Des réglages de zone corrects constituent le moyen le plus rapide de réduire les déchets.
| Zone | Consigne PP | Consigne PEHD |
|---|---|---|
| Zone d'alimentation | 50–80 °C | 50–70 °C |
| Zone de baril 1 | 180-200 ° C | 170-190 ° C |
| Zones de baril 2 à 4 | 200-230 °C | 190-220 °C |
| Adaptateur et pompe à fonte | 210-230 °C | 200-220 °C |
| Matrice plate | 200-230 °C | 190-220 °C |
| Pile de rouleaux | 60-100 ° C | 60–90 °C |
Les fenêtres de températures de fusion des deux familles de polymères sont comparées ci-dessous.
Une règle pratique : si la surface du panneau devient mate ou rugueuse, vérifiez d'abord la température de la matrice. Une chute de 20 °C au niveau du rebord de la filière peut créer le même défaut qu'un rouleau usé. Tenez un journal de température par produit et comparez-le avec les bonnes analyses passées.
Débits de sortie et dimensionnement des lignes
La production détermine le nombre de mètres carrés de carton que la ligne peut produire par heure, et c'est le premier chiffre que les acheteurs comparent. Le tableau montre les plages de sortie typiques pour les feuilles PP de qualité extrusion sur les lignes monovis de différents diamètres de vis.
Le dimensionnement est un équilibre entre le débit de vis, la largeur de la filière et la largeur du rouleau. Une extrudeuse de 120 mm à 400 – 600 kg/h peut remplir une matrice de 1 200 mm avec un carton de 2 mm ; le même débit sur une matrice de 2 500 mm produit une feuille plus fine à moins que la vitesse des vis et l'écartement de la matrice ne soient ajustés. Taillez toujours à partir de votre liste de produits cibles, et non à partir du débit de vis maximum.
Pour une grande capacité, une extrudeuse à grand volume avec des filets plus profonds maintient un rendement élevé à une vitesse de vis inférieure, ce qui réduit la température de fusion et le coût énergétique par tonne.
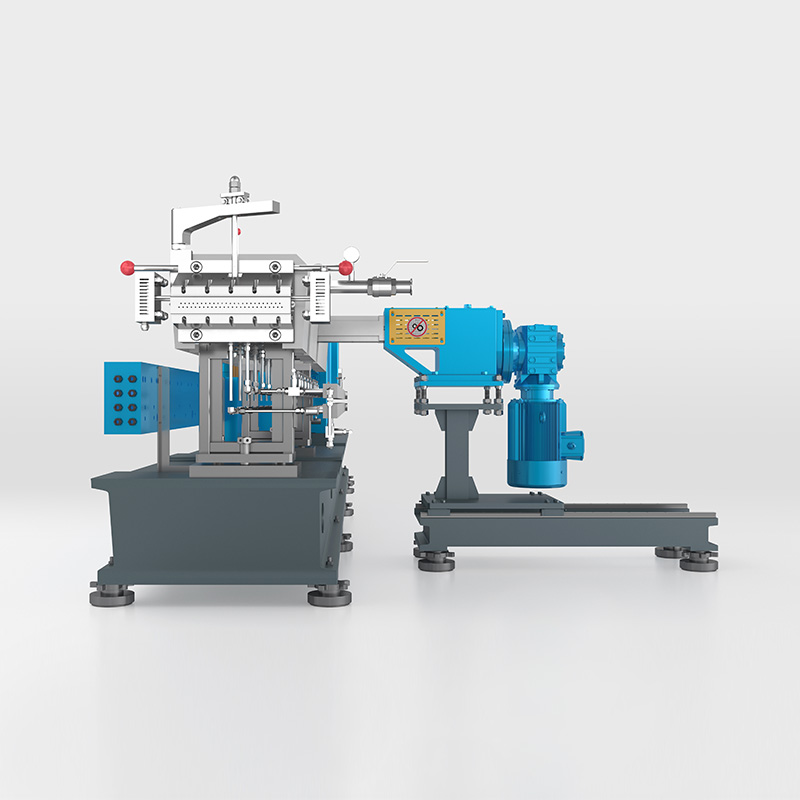 Extrudeuse KTD à haut volume avec vols de vis profonds pour les applications à remplissage élevé La série KTD présente un couple spécifique de 11 Nm/cm³ et une profondeur de fente élevée, conçue pour les matériaux hautement remplissants, réactifs et sensibles à la chaleur. Il convient aux lignes de grande capacité où une vitesse de vis plus faible et des vols plus profonds peuvent réduire la température de fusion et les coûts énergétiques. Voir le produit →
PP vs PE : comment le comportement des matériaux modifie la configuration
La sélection du PP ou du PE modifie les paramètres de la machine plus que ce à quoi la plupart des acheteurs s'attendent. Le graphique radar résume l’équilibre des propriétés qui détermine la conception du conseil d’administration et les décisions relatives aux processus.
Trois différences comptent le plus sur le terrain. Le PEHD fond 10 à 20 ° C plus bas que le PP, ce qui réduit la température du fût. Le PE rétrécit davantage lors du refroidissement, de sorte que la pile de rouleaux et la section de refroidissement doivent contrôler la planéité au lieu de simplement tirer la feuille. Le PP donne une planche plus rigide ; Le PE offre une meilleure résistance aux chocs et aux produits chimiques à basse température.
| Propriété | PP | PEHD | Effet sur la ligne |
|---|---|---|---|
| Densité (g/cm³) | 0,90-0,91 | 0,94-0,96 | Poids de planche plus élevé par mètre carré pour le PE |
| Plage de fusion | 160-170 ° C | 130-140 °C | Points de consigne inférieurs pour le PEHD |
| Rigidité | Plus haut | Modéré | Le PP permet un sous-calibrage pour la même rigidité |
| Retrait au refroidissement | 1,0 à 2,5 % | 2,0 à 4,0 % | PEHD needs more controlled cooling to stay flat |
| Brillant de surface | Bien | Inférieur | Température du rouleau réglée plus haut pour le PP brillant |
Applications courantes des panneaux PP et PE
Les marchés des panneaux PP et PE se chevauchent, mais chaque matériau est en tête dans des catégories différentes. Faire correspondre le matériau à l’application est généralement la première question posée par les clients.
- Emballages thermoformés : Feuille PP pour barquettes, récipients alimentaires et emballages de plats cuisinés ; une épaisseur stable est nécessaire pour une répartition uniforme des murs.
- Papeterie et fournitures de bureau : carton PP transparent pour dossiers, couvertures de présentation et classeurs; ici, la brillance et le faible voile sont importants.
- Construction et coffrage : Panneau PE pour revêtements de protection, espaceurs de câbles et panneaux de coffrage réutilisables ; la résistance aux chocs et à l’humidité sont essentielles.
- Intérieur automobile : Panneau PP pour doublures de coffre et support de garniture ; la résistance à la chaleur à long terme et la stabilité dimensionnelle sont essentielles.
- Contact chimique et alimentaire : Planches à découper et revêtements de réservoir en PE ; la résistance aux produits chimiques et aux produits de nettoyage est plus importante que la brillance.
Un producteur qui passe d'une application à l'autre modifie les paramètres de la ligne, mais la même ligne gère généralement toute la gamme si la pile de vis et de rouleaux a été spécifiée pour elle.
Comment choisir une ligne d'extrusion de panneaux PP PE
Une ligne de planches est un investissement de 10 à 20 ans. Les cinq contrôles ci-dessous évitent les erreurs les plus courantes dans les projets de nouvelles lignes.
- Adaptez le couple à la feuille de route de la formulation. Si les futurs produits peuvent inclure des charges, du contenu recyclé ou des retardateurs de flamme, choisissez dès maintenant une extrudeuse à couple plus élevé ; le couple de mise à niveau ultérieure est beaucoup plus coûteux.
- Dimensionnez la largeur et l’épaisseur de la matrice en fonction de votre liste de produits réelle. Une filière large est efficace pour les cartons larges mais inutile pour un produit étroit exécuté trois jours par semaine.
- Inspectez la pile de rouleaux de polissage. Le diamètre du rouleau, la finition chromée, le réglage indépendant de l'écartement et les circuits de refroidissement définissent la brillance et la planéité maximales que vous pouvez vendre.
- Vérifiez le transport et le coupeur à la vitesse de ligne maximale. De nombreuses lignes sont limitées par la traction et la découpe en aval bien avant que l'extrudeuse n'atteigne sa sortie.
- Confirmez la structure de support du fournisseur. La mise en service, les pièces de rechange et la formation aux processus déterminent la rapidité avec laquelle la ligne atteint le résultat de conception.
Le couple de vis a l’effet le plus important sur la flexibilité à long terme. Ceci analyse de couple et de puissance explique pourquoi le système électrique ne doit jamais être sous-dimensionné.
Si vous exploitez déjà une ligne et que la contrainte est la capacité ou le changement de produit, un projet de rénovation peut moderniser l'extrudeuse et en aval à moindre coût en capital.
Enfin, soyez réaliste quant à l’automatisation. Une ligne de base avec changement d'écran manuel est moins chère à l'achat et plus facile à entretenir ; des tolérances serrées ou un équipage réduit justifient le jaugeage automatique. Pour les produits standards, une série rentable couvre le processus principal et laisse un budget pour l’automatisation la plus importante.
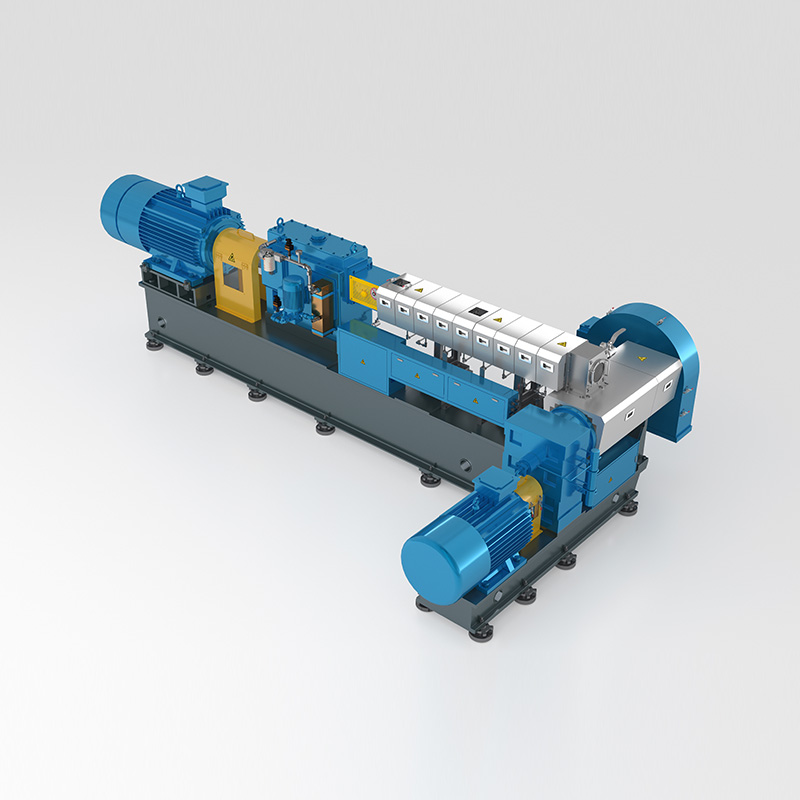 Série d'extrudeuses ECO rentables pour les formulateurs soucieux de leur budget La série ECO fournit un couple spécifique de 9 Nm/cm³, offrant une option économique pour la production de plastiques techniques modifiés. Il répond aux besoins des produits standard, vous permettant d'allouer un budget à l'automatisation ou à d'autres contrôles de processus les plus importants. Voir le produit →
Foire aux questions
T1. Quelle est la différence entre l’extrusion de panneaux PP et PE ?
Le panneau PP est plus rigide, plus transparent et résiste à des températures plus élevées, tandis que le panneau PE offre une meilleure résistance chimique et une meilleure résistance aux chocs à basse température. Les principales différences entre les lignes sont la température du fût, la température des rouleaux et le contrôle du refroidissement.
Q2. Quelle gamme d’épaisseurs une ligne d’extrusion de panneaux PP peut-elle produire ?
Une ligne typique couvre 0,3 mm à 30 mm. Les feuilles fines reposent sur un écart de rouleau précis et une vitesse de ligne élevée ; les planches épaisses nécessitent une vitesse plus lente et une section de refroidissement plus longue pour éviter les marques d'évier.
Q3. La même ligne peut-elle traiter à la fois du PP et du PE ?
Oui, la plupart des lignes peuvent basculer entre PP et PE. Le changement nécessite de nouveaux points de consigne de température, un ajustement de la température des rouleaux et généralement un composé de purge. La vis doit être conçue pour les deux viscosités de fusion.
Q4. Combien coûte une ligne d’extrusion de panneaux PP PE ?
Le coût dépend de la taille de l'extrudeuse, de la largeur de la filière, de la configuration en aval et du niveau d'automatisation. Pour obtenir un chiffre réaliste, envoyez au fournisseur vos produits cibles, votre plage d'épaisseur, votre largeur et votre production annuelle.
Q5. Pourquoi le panneau a-t-il des bords ondulés ou une variation d'épaisseur ?
Les causes courantes sont une température de fusion instable, une vis ou une lèvre de filière usée, un écart de rouleau incorrect et une inadéquation de la vitesse de transport. Vérifiez d’abord la variation de la pression de fusion – cela indique généralement l’extrudeuse ou le filtre.
Q6. Une extrudeuse à double vis peut-elle être utilisée pour la production de panneaux PP ?
Oui, les extrudeuses à double vis sont utilisées lorsque la formulation du carton comprend des pigments, des charges ou des flocons recyclés qui nécessitent un mélange intensif. Ils permettent également la composition en ligne, produisant des panneaux directement à partir d'une formulation personnalisée.


