

 FR
Si vous spécifiez une ligne de feuilles PMMA, une ligne de profilés ou une ligne de mélange pour granulés acryliques, la première décision n'est pas le diamètre de la vis. C'est l'histoire de la chaleur. Le PMMA, ou polyméthacrylate de méthyle, est souvent appelé acrylique et se comporte comme un thermoplastique technique de haute clarté jusqu'à ce qu'il soit surchauffé, trop cisaillé ou alimenté avec trop d'humidité. Il peut alors jaunir, former des gels ou produire des bulles qui ruinent la qualité optique.
La conclusion pratique est simple : une ligne d'extrusion de PMMA acrylique doit être sélectionnée en fonction de la densité de couple, de la géométrie des vis, de la ventilation sous vide, de la précision de l'alimentation, du contrôle de la température et de la méthode de granulation, et non uniquement en fonction des kilowatts du moteur. Ce guide explique ce qu'est le PMMA, où s'insère l'extrusion, quels détails de ligne sont importants et ce qu'il faut vérifier avant l'achat.
Qu'est-ce que le PMMA acrylique et pourquoi il est extrudé
Le PMMA est un thermoplastique transparent à base de méthacrylate de méthyle. Il est apprécié pour sa clarté optique, sa rigidité, sa résistance aux intempéries extérieures et sa dureté de surface. Selon les fiches techniques publiées sur les polymères, le PMMA à usage général a généralement une densité d'environ 1,17 à 1,20 g/cm3, une transmission lumineuse proche de 92 % et une température de déflexion thermique souvent comprise entre 80 et 100 °C, selon la qualité. Ce n’est pas la même chose que le polycarbonate : le PMMA est plus clair et plus résistant aux rayures, mais il est plus cassant et moins résistant aux chocs.
L'extrusion est importante car tous les produits PMMA ne sont pas coulés. Les feuilles de PMMA coulées sont fabriquées en versant du monomère entre des plaques de verre. Les feuilles, profilés, tubes et composés extrudés en PMMA sont fabriqués en fondant et en façonnant des granulés de polymère. L'extrusion permet des cycles plus rapides, un contrôle plus strict de l'épaisseur et une production continue plus facile. Pour les formulateurs, une extrudeuse à double vis peut également mélanger du PMMA avec des modificateurs d'impact, des stabilisants UV, des colorants ou d'autres polymères.
Fenêtre de qualité et de traitement du PMMA
Le PMMA acrylique n’est pas une recette unique. Les qualités à usage général se concentrent sur la clarté et la rigidité. Les qualités modifiées par impact échangent une certaine clarté contre de la ténacité. Les qualités résistantes à la chaleur augmentent le point de ramollissement mais réduisent la fenêtre de traitement. Les qualités d'extrusion sont généralement fournies sous forme de pellets et peuvent déjà contenir des lubrifiants ou des stabilisants. Le tableau ci-dessous résume les considérations typiques de l'acheteur, et non les spécifications fixes.
| Type de note | Utilisation courante | Attention à l'extrusion |
|---|---|---|
| PMMA à usage général | Feuille optique, affichage, éclairage | Le séchage à l'humidité et un faible cisaillement sont essentiels |
| PMMA modifié aux chocs | Signalétique, profilés, pièces durables | Une température de fusion plus basse aide à préserver la résistance aux chocs |
| PMMA résistant à la chaleur | Garnitures automobiles, lentilles, couvercles industriels | Fenêtre plus étroite ; éviter les points morts et la surchauffe |
| PMMA de qualité extrusion | Feuille, tube, profilé, granulation | Une alimentation constante et une ventilation sous vide améliorent la clarté |
Un point de départ pratique pour de nombreuses qualités d'extrusion de PMMA est le séchage à une température de 80 à 100 °C pendant 2 à 4 heures, puis le traitement à des températures de fusion comprises entre 200 et 250 °C environ. Ces chiffres ne sont pas universels. Une qualité résistante à la chaleur peut avoir besoin de l'extrémité supérieure, tandis qu'une qualité modifiée aux chocs peut préférer l'extrémité inférieure. Le point important est que le PMMA a peu de tolérance à l’humidité et à la chaleur de cisaillement excessive.
Valeurs typiques des fiches techniques publiques des polymères ; la qualité, l’épaisseur et la méthode de mesure affectent les résultats.
 Ligne d'extrusion de plastique d'ingénierie série haute performance KTS La page KTS High Performance Series répertorie dix modèles d'extrusion de plastique technique avec Do/Di, des données spécifiques de couple, de vitesse et de puissance pour une fusion contrôlée. Voir le produit →
Extrusion à double vis : là où les lignes PMMA réussissent ou échouent
Dans l'extrusion à double vis, le PMMA est généralement traité de deux manières : extrusion directe d'une feuille ou d'un profilé, ou mélange et granulation avant une deuxième étape de mise en forme. Les deux voies dépendent d’une fusion contrôlée. Le PMMA a une viscosité de fusion élevée, il génère donc rapidement de la chaleur de cisaillement. Si la configuration des vis est trop agressive, le polymère peut se dégrader avant que l'opérateur ne voie une alarme de température.
Une ligne PMMA réussie comprend généralement : un doseur gravimétrique pour un dosage cohérent ; un système de séchage en amont ; une extrudeuse à double vis co-rotative avec un profil de vis à cisaillement modéré ; ventilation sous vide pour l'humidité et les substances volatiles ; une pompe à fusion ou un changeur de tamis lorsque la stabilité de la pression est importante ; et un granulateur ou un système de filière adapté au produit cible. Pour la composition, le couple spécifique est un indicateur utile. KUNWEI déclare avoir conçu des extrudeuses à double vis avec un couple spécifique allant jusqu'à 14 Nm/cm3 pour l'industrie du mélange. Une densité de couple plus élevée peut permettre un rendement plus élevé par taille de vis, mais elle nécessite également un meilleur refroidissement des vis et un meilleur contrôle du processus.
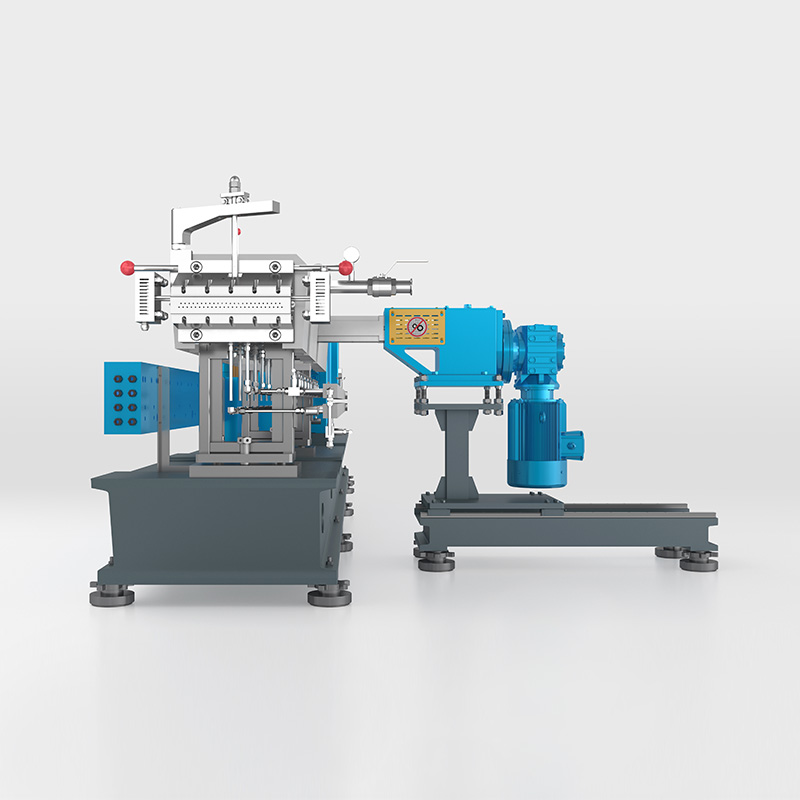
Schématique uniquement. La disposition réelle de la ligne dépend du débit, de la forme des granulés et de la mise en forme en aval.
 Ligne de production d'extrudeuses à double vis KTD à grand volume La page KTD High Volume Series répertorie les modèles et les données de couple, de vitesse et de puissance pour le mélange à couple élevé de matériaux chargés, réactifs ou sensibles au cisaillement. Voir le produit →
Choix de composition et de pelletisation pour le PMMA acrylique
Lorsque le PMMA est composé, l’objectif est une dispersion uniforme sans détruire le poids moléculaire. Une extrudeuse à double vis co-rotative avec des éléments de vis modulaires permet au processeur d'équilibrer le transport, la fusion, le mélange et la ventilation. Pour les charges élevées en charges ou en additifs, un alimentateur latéral peut ajouter des charges minérales ou des agents de renforcement en aval, une fois que le polymère a déjà fondu. Cela réduit l’usure des vis et évite les problèmes d’alimentation.
La pelletisation est la prochaine décision. La granulation des brins donne une bonne inspection visuelle et fonctionne bien pour de nombreux composés PMMA, mais elle nécessite un refroidissement soigneux. La granulation sous-marine produit des granulés ronds et peut gérer un rendement plus élevé, mais elle nécessite une face de filière propre et une pression de fusion stable. La découpe à chaud à l'anneau d'eau est une autre option pour certains composés. Une ligne utilisée ou existante peut parfois être améliorée plutôt que remplacée ; par exemple, un ligne de granulation de plastique d'ingénierie peut être retravaillé avec de nouveaux éléments à vis, des alimentateurs et des commandes lorsque le portefeuille de polymères change.
Les acheteurs doivent demander un essai avec leur propre qualité PMMA. L'essai doit mesurer le rendement, la température de fusion, le couple, le niveau de vide, la forme des granulés et le jaunissement. Si le fournisseur ne peut pas montrer comment la ligne gère l'humidité et la chaleur de cisaillement, le devis est incomplet.
 Système de pelletisation sous-marine pour les lignes en aval d’extrudeuses à vis Les coupes de granulation sous-marines fondent en granulés dans l'eau en circulation, contribuant ainsi à réduire la poussière et à favoriser la réutilisation de l'eau de refroidissement. Voir le produit →
Équipements en aval et qualité de finition
Les pellets et feuilles de PMMA sont jugés visuellement. Une ligne qui produit des propriétés mécaniques acceptables mais qui présente des taches noires, des bulles ou des changements de couleur visibles échouera toujours sur le marché. Les équipements en aval méritent donc autant d’attention que l’extrudeuse. La précision de l’alimentation affecte la cohérence de la formulation. La ventilation sous vide affecte les niveaux de bulles et de gel. La filtration affecte les taches. La coupe et le refroidissement affectent la forme des granulés et la poussière.
Pour l'extrusion de tôles et de profilés, le système de filière, de calandrage, de refroidissement et de transport détermine la tolérance d'épaisseur et l'état de surface. Pour la composition, le granulateur, le système d'eau et le classificateur déterminent la densité apparente et le comportement alimentaire en aval. Une ligne PMMA nécessite souvent une étape de dépoussiérage ou de tamisage, car les fines peuvent provoquer des à-coups d'alimentation et des défauts optiques. La meilleure approche d'approvisionnement consiste à définir d'abord le produit final, puis à revenir en arrière sur la conception des vis et l'équipement en aval.
Spécifications clés, tolérances et risques d’approvisionnement
L'extrusion de PMMA est moins indulgente que de nombreux polymères de base, les spécifications doivent donc être rédigées avec des tolérances. Une spécification pratique peut exiger une stabilité de la température de fusion à plus ou moins 3 °C, une ventilation sous vide capable d'atteindre un niveau de vide défini, une variation de la longueur des granulés dans une plage spécifiée et des éléments de vis fabriqués à partir d'un matériau résistant à l'usure lorsque des charges sont utilisées. Les chiffres exacts dépendent de la qualité, du rendement et du produit.
Les risques courants en matière d'approvisionnement incluent la comparaison uniquement de la puissance du moteur, en ignorant le couple spécifique ; sous-estimer le séchage et la ventilation ; sélectionner un granulateur sans tester la matière fondue ; et accepter une conception de vis copiée à partir d'un polymère différent. Un composé PMMA peut avoir une belle apparence à faible rendement et échouer à plein régime. Pour cette raison, les tests d’acceptation doivent inclure une exécution continue au rendement cible, et non une courte démonstration.
Vérifiez également l’accès au service. Les lignes PMMA nécessitent un nettoyage fréquent lors des changements de qualité. Les revêtements de baril, les éléments de vis, les plaques de filière et les lames du granulateur doivent être accessibles sans temps d'arrêt excessif. La disponibilité des pièces de rechange est importante, en particulier pour les joints sous vide, les éléments chauffants et les moyeux de coupe. Une ligne d'occasion ou remise à neuf peut être attrayante, mais seulement si la géométrie des vis et les commandes sont repensées pour l'acrylique. Un Ligne de pelletisation par extrusion à double vis masterbatch la mise à niveau peut illustrer comment les sections d'alimentation, de mélange et de granulation sont adaptées lorsque le matériau change.
FAQ : Extrusion et équipement de PMMA acrylique
Q1 : À quoi sert l’acrylique PMMA ?
Le PMMA est utilisé pour la signalisation, les couvertures d'éclairage, les feuilles d'affichage, les garnitures automobiles, les dispositifs médicaux et les pièces optiques. Il est également composé de granulés pour l’extrusion et le moulage par injection.
Q2 : Le PMMA est-il identique à l’acrylique ?
Oui, dans l’usage quotidien, acrylique signifie généralement PMMA. À proprement parler, l’acrylique est une famille de polymères, tandis que le PMMA est le plastique acrylique transparent le plus courant.
Q3 : Le PMMA peut-il être extrudé ?
Oui. Les produits en feuilles, profilés, tubes et granulés de PMMA extrudé sont courants. La clé est un séchage contrôlé, un cisaillement modéré et une température de fusion stable.
Q4 : Quelle est la différence entre le PMMA coulé et extrudé ?
Le PMMA coulé est fabriqué en versant du monomère dans des moules ou entre des plaques de verre. Le PMMA extrudé est obtenu par fusion de pellets. Les qualités extrudées offrent généralement un contrôle plus strict de l’épaisseur et une production plus rapide.
Q5 : Pourquoi le PMMA doit-il être séché avant l'extrusion ?
Le PMMA absorbe l'humidité. Si elle n’est pas séchée, l’eau se transforme en vapeur dans le baril, provoquant des bulles, des traînées argentées et une mauvaise qualité de surface. Le séchage typique est de 80 à 100 °C pendant 2 à 4 heures.
Q6 : Quelle extrudeuse à double vis est la meilleure pour le mélange de PMMA ?
Une extrudeuse à double vis co-rotative avec une densité de couple suffisante, une géométrie de vis douce, une ventilation sous vide et une alimentation gravimétrique précise est généralement préférée. La configuration exacte doit être testée avec la qualité PMMA spécifique.
Pour les projets en PMMA acrylique, le chemin le plus sûr consiste à définir la cible optique ou mécanique, à confirmer la qualité de la résine, à la sécher correctement et à tester la vis proposée et l'équipement en aval dans des conditions de production réelles. Une ligne qui protège la qualité de la matière fondue surpassera généralement une ligne moins coûteuse qui ne semble compétitive que sur le papier.


