

 FR
Une pièce en PA66 chargée de verre qui se fissure lors d'un test de chute est généralement imputée à la cellule de moulage. Remontez trois semaines et le lot a été découpé dans un composé dont les faisceaux de verre ne se sont jamais complètement ouverts ou dont l'humidité était de 0,25 % au lieu de 0,10 %. Les composés polymères techniques sont choisis bien avant l'unité d'injection - dans la formulation, l'alimentation, le mélange à l'état fondu et la finition des granulés.
La version courte : une fiche technique composée est un plafond, pas une promesse. Ce qui parvient à la presse est le résultat d’une chaîne de processus dans laquelle chaque étape comporte une tolérance et la tolérance la plus large l’emporte. Le parcours ci-dessous suit cette chaîne depuis le silo d’additifs jusqu’au tamis.
Que sont réellement les composés polymères techniques
Un polymère technique est une famille de résines - PA6, PA66, PBT, POM, PC, PPS, PPA - sélectionnées pour un plafond de température, un plancher de résistance ou une exigence de résistance chimique. Un composé est une résine après renforcement, des charges, des modificateurs d'impact, des retardateurs de flamme et des stabilisants qui y ont été mélangés à l'état fondu et découpés en granulés avec un ensemble de propriétés défini et reproductible. Deux fournisseurs peuvent à la fois expédier le « PA66-GF30 » et produire des pièces qui se comportent différemment, car le nom de la qualité décrit la composition et non la morphologie : la distribution de la longueur des fibres, la qualité de la dispersion et le placement des additifs se trouvent tous en dehors du nom.
C’est dans cet écart que réside la plupart des risques d’achat. Un composé est une spécification, et la spécification doit être écrite dans des termes que l'extrudeur peut réellement contenir.
| Composant | Chargement typique | Fonction | Échec courant si mal spécifié |
|---|---|---|---|
| Résine de base (PA, PBT, POM, PC, PPS) | 50-90% | Chemin de charge, plafond de température, résistance chimique | Mauvaise viscosité, mélange dispersif faible |
| Fibre de verre | 10-50% | Rigidité, résistance au fluage, stabilité dimensionnelle | Attrition des fibres, coins cassants |
| Charge minérale (talc, wollastonite, carbonate de calcium) | 5-40% | Contrôle du gauchissement, surface, coût | Agglomérats, poussières, ponts d'alimentation |
| Modificateur d'impact et compatibilisant | 3-15% | Ductilité, adhésion de phase | Trop ramollissement, placage sur outillage |
| Système ignifuge | 5-25% | Cibles UL 94 V-0, performances au fil incandescent | Perte mécanique, corrosion des vis |
| Stabilisants, lubrifiants, agents nucléants | 0,1-2% | Stabilité du processus et durée de vie | Dérive du feeder à des taux très faibles |
La densité est l'empreinte la plus rapide de ce qui se trouve réellement dans le sac. Un PA66 chargé à 30 % de verre se situe à près de 1,36 g/cm³, un PA66 pur à près de 1,14. Un chiffre qui dérive entre les livraisons signifie que le chargement a dérivé – ou que le taux de rebroyage a dérivé.
Quatre leviers de formulation et ce que chacun coûte
Presque chaque composé d'ingénierie est une négociation entre quatre leviers. Déplacez-en un et les autres reculent généralement.
- Renforcement. La fibre de verre de 10 % à 50 % en poids augmente le module et la résistance au fluage et réduit fortement l'allongement. Au-dessus d'environ 40 %, la rupture des fibres lors du mélange devient le facteur limitant plutôt que la charge elle-même.
- Modification des impacts et compatibilité. Les agents de couplage et les modificateurs élastomères rachètent l'impact entaillé et l'adhésion de phase ; exagérément, ils ramollissent la pièce et peuvent se plaquer sur l'outillage.
- Ignifuge. Les systèmes sans halogène au phosphore ou à l'hydroxyde métallique nécessitent souvent une charge de 15 à 25 %, ce qui nuit aux performances mécaniques et peut attaquer les composants de vis non protégés. La direction actuelle de l’industrie est vers une chimie ignifuge réactive liée aux molécules plutôt que vers des additifs passifs.
- Stabilisation et lubrification. Moins de 2 % de la formulation et constitue la source de dérive la plus courante, car à ces taux, une erreur d'alimentation de quelques grammes par heure devient une erreur de formulation.
Deux pressions remodèlent ces compromis. Les matières premières recyclées et d'origine biologique arrivent avec un écoulement de fusion et une contamination variables, de sorte que la fenêtre de composition doit être plus large que les spécifications. Pendant ce temps, les applications électriques - connecteurs haute tension, jeux de barres, boîtiers de batteries - continuent de faire monter l'indice de suivi et l'indice de flamme tandis que les sections de murs deviennent plus minces.
La dispersion, et non le chargement, décide si le composé fonctionne
La composition effectue deux tâches de mélange différentes. Le mélange distributif répartit les particules uniformément dans la masse fondue ; le mélange dispersif brise les agglomérats et mouille les fibres individuelles ou les plaquettes de charge. Une vis qui est bonne dans un domaine ne l'est pas automatiquement dans l'autre, c'est pourquoi la configuration de la vis - et non seulement le diamètre - constitue la véritable spécification.
Le mélange dispersif nécessite une contrainte, et la contrainte provient du couple. Extrudeuses double vis à couple élevé Achetez de la marge de processus : le même débit avec une vitesse de vis inférieure ou une zone de dispersion plus dure sans surchauffer la matière fondue. KUNWEI construit sa gamme de mélanges autour d'un couple spécifique revendiqué allant jusqu'à 14 Nm/cm³ sur des diamètres de vis de 8 mm à 177 mm, qui couvre les essais en laboratoire et la production en grand volume sur une seule plateforme.
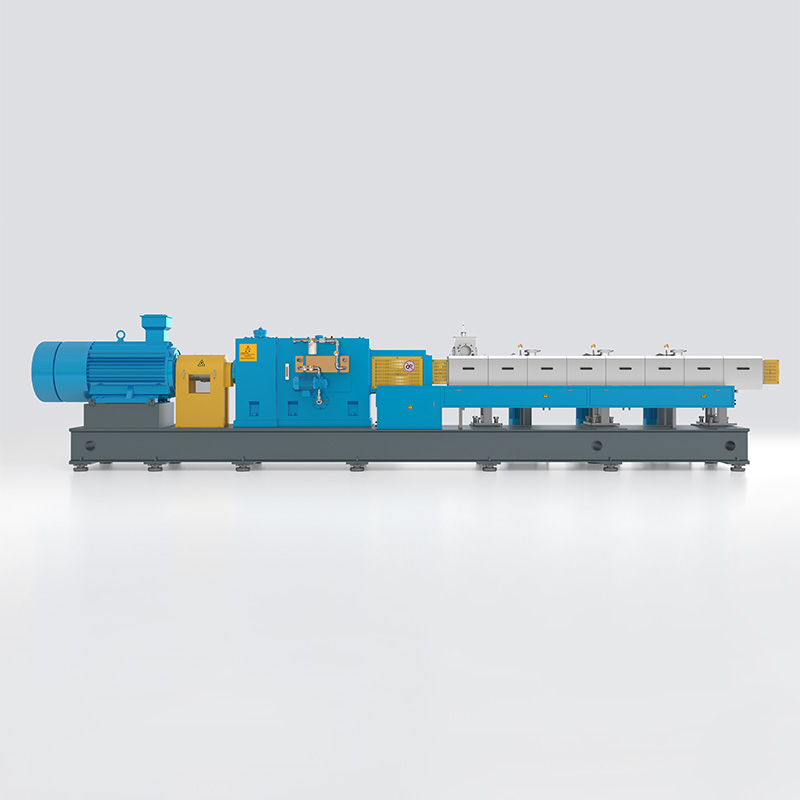 Série d'extrudeuses à double vis haute performance KTS Plate-forme de mélange à double vis à couple élevé allant du laboratoire aux modèles à grand volume, pertinente pour le mélange dispersif dans les composés PP chargés. Voir le produit →
La précision de l'alimentation définit la véritable bande de tolérance
Un composé PP chargé à 40 % de talc nécessite 400 kg de charge par tonne. Une erreur d'un demi pour cent sur ce flux est de 2 kg par tonne de granulés finis - suffisamment pour déplacer la densité, le gauchissement et le module hors de l'inspection d'arrivée d'un client.
Les doseurs gravimétriques à perte de poids réduisent cette erreur en pesant la trémie entière et son contenu ; les unités volumétriques dérivent avec la densité apparente. Lorsque les charges sont légères et pelucheuses, l'alimentation latérale avec assistance par pression négative augmente la densité apparente à l'entrée et arrête la formation de pont avant que le matériau n'atteigne la vis.
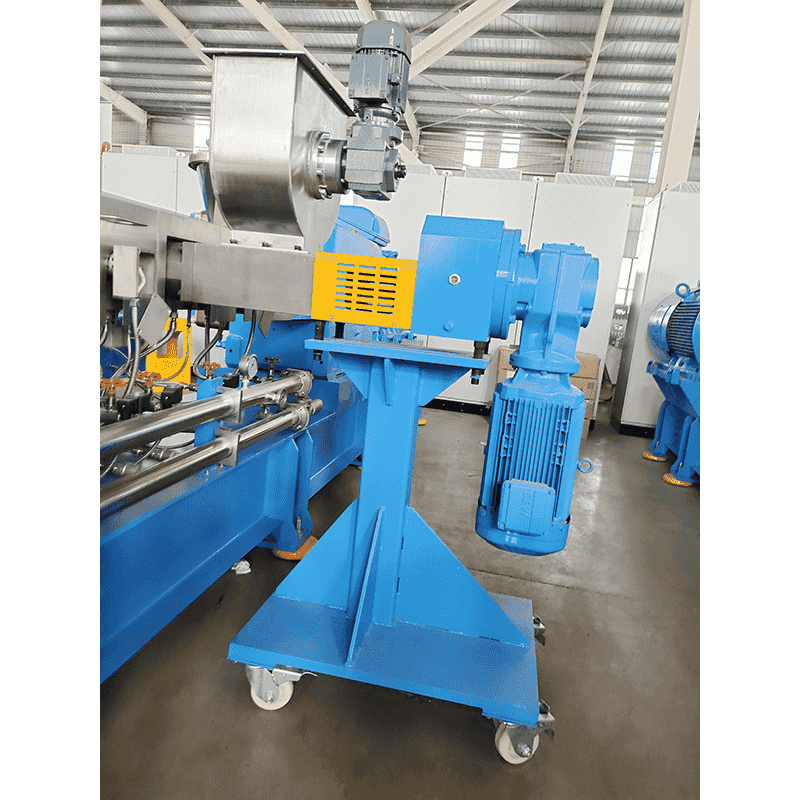 Alimentation latérale de l'extrudeuse à vis pour poudre et fibre Alimentation latérale forcée de poudre, de fibres courtes ou de prémélange, avec assistance à pression négative pour améliorer la densité apparente et l'efficacité d'alimentation dans les lignes de mélange. Voir le produit →
Contrôle pratique : demandez la répétabilité du doseur en grammes par heure à votre débit cible, et non en pourcentage de la pleine échelle. Demandez ensuite combien de ports d'alimentation latérale le baril comporte et si les sections ultérieures du baril peuvent être réaffectées lorsque la prochaine formulation arrive.
Couper, refroidir et sécher : là où l'argent s'échappe
La pelletisation est le moment où un bon composé devient un bon produit, ou une expédition de fines. La granulation des brins avec un bain-marie convient aux qualités remplies de verre où la rétention de la longueur des fibres est importante et où le brin reste rond ; la granulation sous-marine gère un débit élevé et des matières fondues molles ou collantes, et une boucle d'eau fermée empêche la poussière de pénétrer dans l'air de l'usine. La découpe à face chaude à l'anneau d'eau se situe entre les deux et est courante sur les polyoléfines chargées.
Deux chiffres comptent plus que le type de machine : les fines inférieures à 1 mm et l'humidité au niveau du sac. Les composés de fibres de verre libèrent des fines au niveau du coupeur et à chaque transfert pneumatique ultérieur, et ces fines sont riches en fibres, donc un tamis qui les élimine enlève également une tranche de la formulation. Le séchage doit être spécifié en fonction de la résine - le PA et le PBT nécessitent bien plus que le PE ou le PP - et l'objectif d'humidité figure dans le bon de commande et non dans la mémoire de l'opérateur.
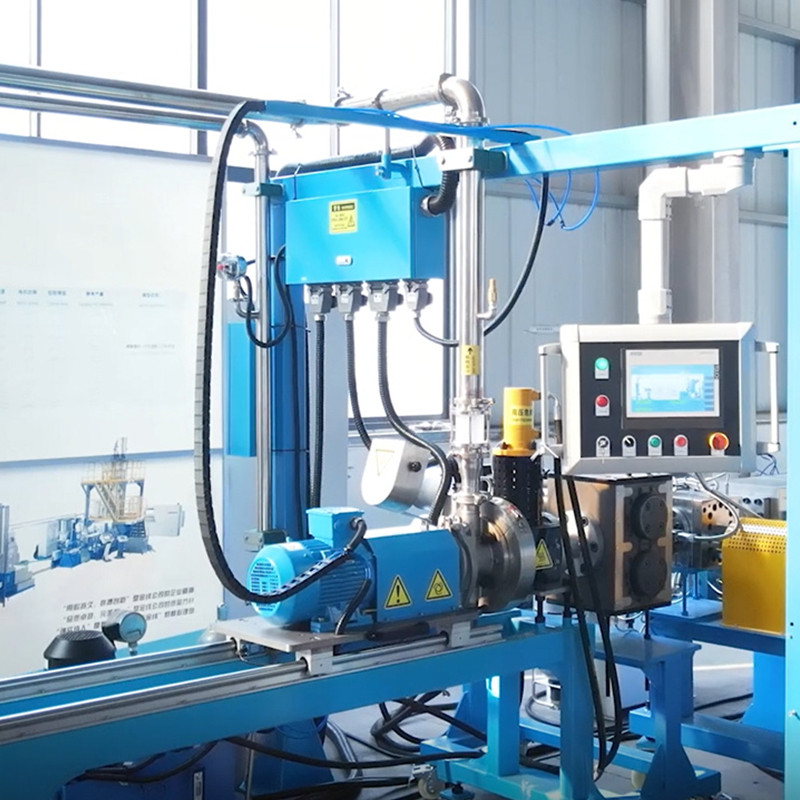 Système de pelletisation sous-marine pour composés extrudés La granulation sous-marine fermée convertit le composé fondu en granulés et aide à limiter la poussière, avec de l'eau de refroidissement circulant pour les lignes d'extrusion en aval. Voir le produit →
Des critères de qualité qui valent la peine d'être inscrits dans le bon de commande
Les méthodes de test standard suppriment la plupart des arguments avant leur démarrage. Un ensemble de portes réalisables pour les composés d'ingénierie ressemble à ceci :
- Propriétés de traction conformes à la norme ISO 527-2 ou ASTM D638, avec vitesse d'essai indiquée - les qualités chargées et non chargées diffèrent.
- Module de flexion selon ISO 178 ; Impact Charpy ou Izod selon ISO 179-1 ou ISO 180, cranté et non cranté, à une température indiquée.
- Débit massique de fusion conforme à la norme ISO 1133 à une température et une charge indiquées ; densité selon ISO 1183.
- Inflammabilité selon UL 94 ou CEI 60695-11-10 avec épaisseur d'échantillon indiquée ; indice de suivi comparatif à la norme CEI 60112 pour les qualités électriques.
- Humidité à la livraison par Karl Fischer ou perte au séchage, plus une répartition granulométrique et une limite de fines.
Les défauts sont plus rapidement détectés lorsque le symptôme correspond au stade qui l’a provoqué.
| Symptôme | Stade le plus probable | Première chose à vérifier |
|---|---|---|
| Points noirs | Fondre, temps de séjour | Points morts dans la vis, usure du canon, changement de couleur |
| Bulles ou vides | Dévolatilisation, humidité | Niveau de vide, état de ventilation, pré-séchage |
| Amendes excessives | Découpe, transfert | Usure des pales, température de l’eau, vitesse de l’air |
| Surface riche en fibres, coins cassants | Dispersion, attrition des fibres | Configuration des vis, position du chargeur latéral, pression de la filière |
| Dimensions dérivant entre les lots | Alimentation, rapport de rebroyage | Étalonnage du doseur, balance vierge-rebroyé |
Cinq questions à poser avant de comparer les prix
- Quel couple spécifique et quel volume libre la machine proposée fournit-elle à mon débit ? Un chiffre de couple sans diamètre ni chiffre de volume est du marketing.
- Combien de points d’alimentation et lesquels peuvent être alimentés latéralement ? Les charges élevées de charge et de verre vont en aval et non dans la gorge.
- Combien d'étapes de dévolatilisation et y a-t-il un port de vide devant la filière ? Les substances volatiles partent à différents endroits selon la résine.
- Quelle voie de granulation et combien coûte un changement ? Les torons et les lignes sous-marines ont des profils de temps d'arrêt très différents à 5 t/h et à 500 kg/h.
- Quelle est la voie à suivre pour la rénovation ? Les barils, les éléments à vis et les alimentateurs latéraux doivent être reconfigurables pour la formulation suivante, pas seulement celle-ci.
Les lignes existantes répondent souvent différemment à ces questions. Une rénovation, telle qu'un ligne de production de granulation de plastique technique mise à niveau, peut ajouter du couple et un alimentateur latéral pour une fraction du coût d'une nouvelle machine - à condition que la boîte de vitesses et les alésages du canon conservent une marge.


