

 FR
Placez-vous à une station d'alimentation manuelle pendant un quart de travail et le schéma se répète : l'opérateur récupère l'additif d'un sac, la balance dépasse, une partie est récupérée et l'enregistrement indique toujours 25,0 kg. Sur huit ingrédients et trois équipes, ces petites corrections deviennent une variance mesurable dans chaque lot. Le pesage et le dosage automatisés des ingrédients remplacent cette boucle dépendante de l'homme par des cellules de pesée, des doseurs à vis et une commande programmable qui verrouille chaque composant sur une cible reproductible. Cet article explique comment automatiser le pesage et le dosage sur une ligne de mélange bivis : les principes de pesage, l'architecture de l'équipement, les critères de sélection et les étapes de mise en œuvre qui évitent des erreurs coûteuses.
Pourquoi automatiser le pesage et le dosage sur une ligne de préparation
L’analyse de rentabilisation commence par la répétabilité. Un doseur à perte de poids mesure sa propre perte de poids au fil du temps et corrige la vitesse de la vis en temps réel, de sorte qu'un changement de densité apparente ne modifie plus la masse délivrée. Le pesage manuel dépend plutôt de la technique de l'opérateur, du temps de stabilisation de la balance et de la méthode de prélèvement, autant de sources d'erreurs aléatoires.
Ce que l’automatisation change réellement
- Une précision qui dure dans le temps : Le dosage gravimétrique maintient généralement l'écart entre ± 0,25 et 0,5 % du point de consigne, tandis que le pesage manuel des lots varie généralement de ± 2 à 3 %.
- Gestion numérique des recettes : les poids cibles, les tolérances et les séquences d'alimentation sont stockés dans le contrôleur ; chaque lot est enregistré pour des audits de traçabilité et de qualité.
- Fonctionnement plus propre et plus sûr : les opérateurs travaillent à l'abri de la poussière et des levages répétitifs ; Le transfert fermé réduit les déversements, la contamination et les pertes de matériaux.
- Changement plus rapide : Le changement de recette est un changement de paramètre sur l'IHM, et non un exercice de nouvelle mesure avec des notes et des conjectures.
Le même principe s'applique aux mélanges maîtres, aux plastiques techniques, aux systèmes à remplissage élevé et aux modifications biodégradables : seul ce qui est mesuré peut être maintenu constant.
Volumétrique ou gravimétrique : décidez d'abord du principe de pesée
La première décision n'est pas de savoir quel modèle d'alimentation, mais quel principe de pesée. Un doseur volumétrique dose en volume : la vitesse de la vis détermine le débit, donc si la densité apparente change (en raison de l'humidité, de la ségrégation ou du remplissage), la masse délivrée change également. Un doseur gravimétrique dose en masse : les cellules de pesée mesurent en continu le poids et le contrôleur ajuste la vitesse pour maintenir le débit massique constant. Pour les ingrédients critiques ou coûteux, et pour la plupart des procédés d’extrusion en continu, le contrôle gravimétrique de la perte de poids est la technologie de référence. Vous pouvez en savoir plus sur le principe de contrôle derrière l’alimentation par perte de poids dans notre explication détaillée.
Le gain de poids est la forme par lots de la même idée : le matériau est introduit dans un récipient jusqu'à ce que la balance atteigne la cible, puis déchargé. Il convient aux mélanges par lots, aux additifs mineurs et aux recettes de prémélanges qui nécessitent un poids fixe par cycle. La règle pratique : l'extrusion continue et le dosage critique doivent utiliser la perte de poids ; les recettes par lots discrets peuvent utiliser le gain de poids ; les matériaux non critiques ayant une densité apparente stable peuvent être dosés volumétriquement à moindre coût.
| Type d'alimentation | Principe de pesée | Précision typique | Idéal pour | Attention à |
|---|---|---|---|---|
| Mangeoire à perte de poids | Gravimétrique, continu | ±0,25 à 0,5 % du point de consigne | Poudres, pellets et additifs faiblement dosés sur lignes d'extrusion | Le cycle de recharge perturbe brièvement la mesure |
| Alimentateur automatique de poids | Gravimétrique, batch (gain de poids) | ±0,5 à 1 % de la cible | Recettes de lots discrets, ingrédients mineurs | Temps de cycle par lot |
| Doseur à vis volumétrique | Volumétrique | ±1 à 2 % du point de consigne | Matériaux à densité apparente stable, granulés grossiers | Les changements de dérive de densité ont délivré la masse |
| Alimentateur conique (effilé) | Volumétrique, can be gravimetric | Dépend de la configuration | Additifs à faible dose et systèmes à haute charge | La géométrie conique doit correspondre au débit de poudre |
Comparaison des deux approches de contrôle en un coup d'œil
Le graphique radar ci-dessous compare le dosage volumétrique et gravimétrique selon les cinq critères les plus importants sur une ligne de composition. Le contrôle gravimétrique gagne en termes de précision et d'adéquation des processus continus au prix d'un investissement initial plus élevé ; le contrôle volumétrique reste intéressant lorsque les tolérances sont assouplies.
Comparaison de la précision réelle
Les chiffres de précision font référence à l’écart maximum par rapport au point de consigne dans des conditions stables. C’est de l’écart entre la pratique manuelle et le contrôle gravimétrique que vient le retour sur l’automatisation.
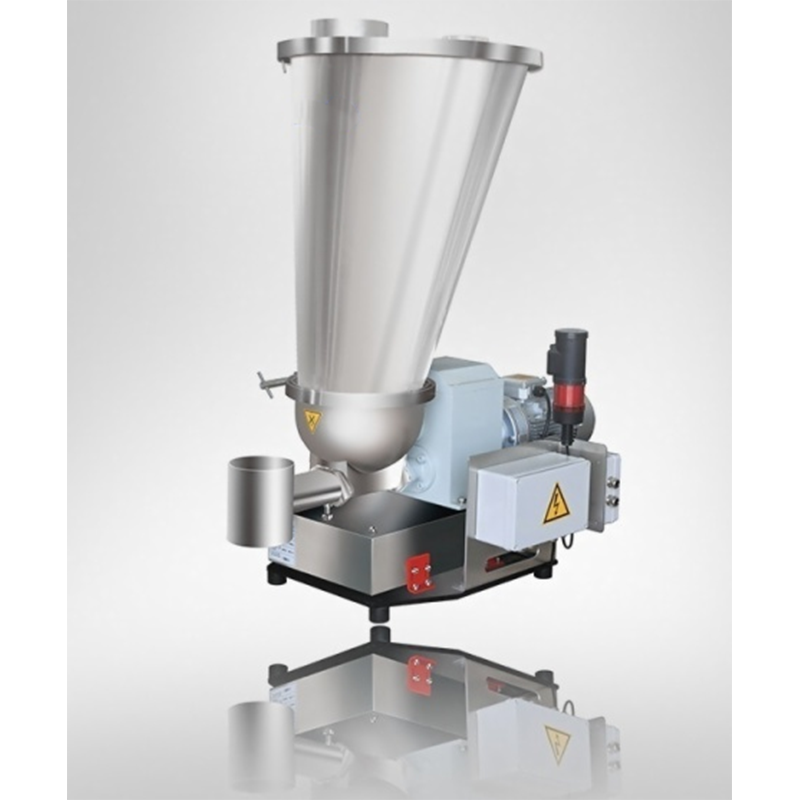 Alimentateur gravimétrique à perte de poids avec contrôle intégré Cette solution combine le stockage, le pesage, le transport et le dosage en boucle fermée pour les lignes de préparation en continu. Il convient aux opérateurs recherchant un contrôle gravimétrique précis et une automatisation pour réduire les écarts par rapport au point de consigne. Voir le produit →
Anatomie d'un système de dosage automatisé pour une ligne d'extrusion
Une station de dosage automatisée est une chaîne de quatre fonctions : stockage et déchargement, pesée, acheminement dans le process et contrôle. Le schéma ci-dessous montre une configuration typique sur une ligne de mélange à double vis : un alimentateur à perte de poids avec trémie et cellules de pesée alimentant le baril, un alimentateur latéral pour la poudre à haut remplissage et une armoire de commande centrale exécutant les recettes et le dosage en boucle fermée.
Le matériau quitte la trémie et passe à travers la vis d'alimentation ; le module de cellule de pesée signale la perte de poids au contrôleur ; le contrôleur ajuste la vitesse de la vis en continu ; et chaque événement de dosage est enregistré par rapport au numéro de lot. La même architecture s'étend d'un simple distributeur à une ligne de préparation complète contenant dix ingrédients ou plus.
L'effet sur la stabilité du processus apparaît rapidement dans les données par lots. Dans la tendance illustrative ci-dessous, une station manuelle se déplace à mesure que les opérateurs et les propriétés des matériaux changent, tandis que la ligne automatisée maintient une bande étroite autour du poids cible.
Pour les opérations de prémélange ou de pesée et déversement par lots, un doseur automatique de poids effectue un dosage par gain de poids dans un récipient de réception. Étant donné que le poids cible est saisi à partir de l’IHM, les modifications de recette prennent quelques secondes et le système signale automatiquement toute dose dépassant la tolérance.
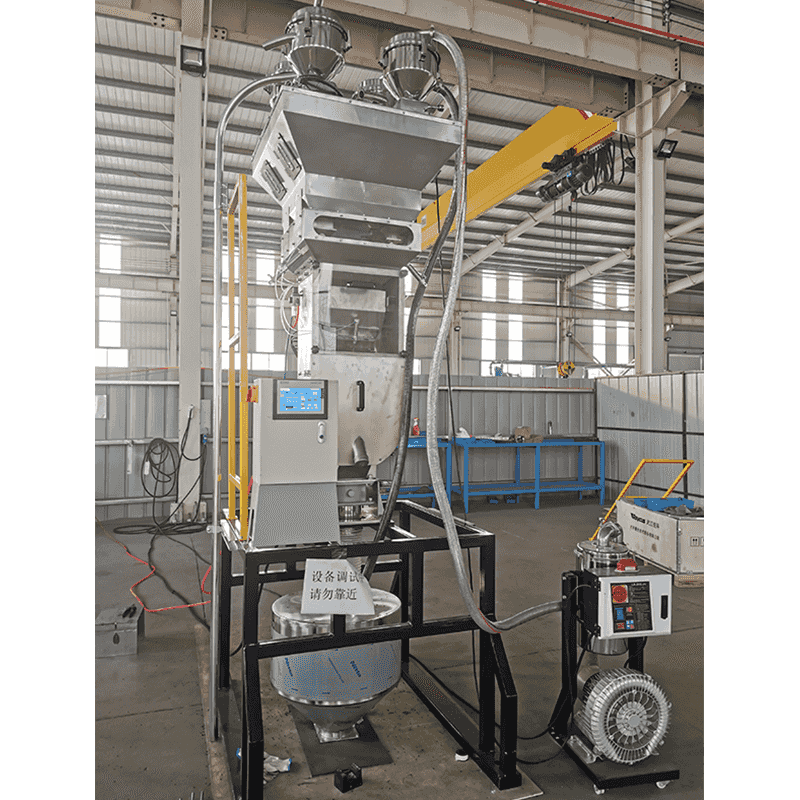 Système de dosage et de mélange automatique à gain de poids Conçu pour les opérations de prémélange par lots ou de pesée et vidage, ce système mesure automatiquement chaque ingrédient dans le mélangeur. Il simplifie les changements de recettes via l'IHM et signale les doses hors tolérance pour une qualité de produit constante. Voir le produit →
Critères de sélection et erreurs courantes en matière d'approvisionnement
La sélection du chargeur est décidée par la poudre et non par la brochure. Une liste de contrôle couvrant le comportement des matériaux et l'interface du processus permettra d'éviter la plupart des installations ayant échoué.
- Propriétés du matériau : la densité apparente et sa variabilité, la taille des particules, la fluidité, les limites d'humidité et de température.
- Précision requirement: définir la tolérance à partir des spécifications du produit et indiquer la précision du doseur dans les mêmes unités.
- Plage de vitesse d'avance : le débit d'alimentation stable minimum compte généralement plus que le maximum ; un taux de refus de 10 : 1 est un objectif commun.
- Stratégie de recharge : Le remplissage par aspiration, par vis sans fin ou manuellement doit être conçu de manière à ce que le temps de remplissage soit court par rapport au volume de travail de la trémie.
- Nettoyage et changement : pour les changements fréquents de couleur ou de matériau, le temps de démontage et les surfaces de contact déterminent la capacité utilisable.
- Interface de contrôle : le chargeur doit échanger les points de consigne, le débit réel, l'état de remplissage et les alarmes avec le PLC de l'extrudeuse sans travail de protocole personnalisé.
Où les installations tournent mal : les échecs les plus courants sont le choix du contrôle volumétrique pour un matériau dont la densité varie, le montage de cellules de pesée là où les vibrations de l'extrudeuse pénètrent dans le module de pesée et l'ignorance de la dynamique de remplissage - un alimentateur est aussi précis que son cycle de remplissage.
La modernisation d'une ligne existante est généralement réalisable : des doseurs, des cellules de pesée et une armoire de commande peuvent être ajoutés sans remplacer l'extrudeuse. Notre projets de rénovation et de mise à niveau couvrent systématiquement de tels cas, des plastiques techniques aux lignes de mélanges maîtres à haut remplissage.
Pour les composés contenant 40 à 80 % de charge (carbonate de calcium, talc, retardateurs de flamme ou noir de carbone), l'alimentation en aval est préférable à l'ajout dans la trémie principale. Un alimentateur latéral utilise une vis conique, souvent assistée par pression négative, pour pousser les poudres à faible densité apparente dans le polymère partiellement fondu, améliorant ainsi la dispersion et réduisant l'usure des sections de vis en amont.
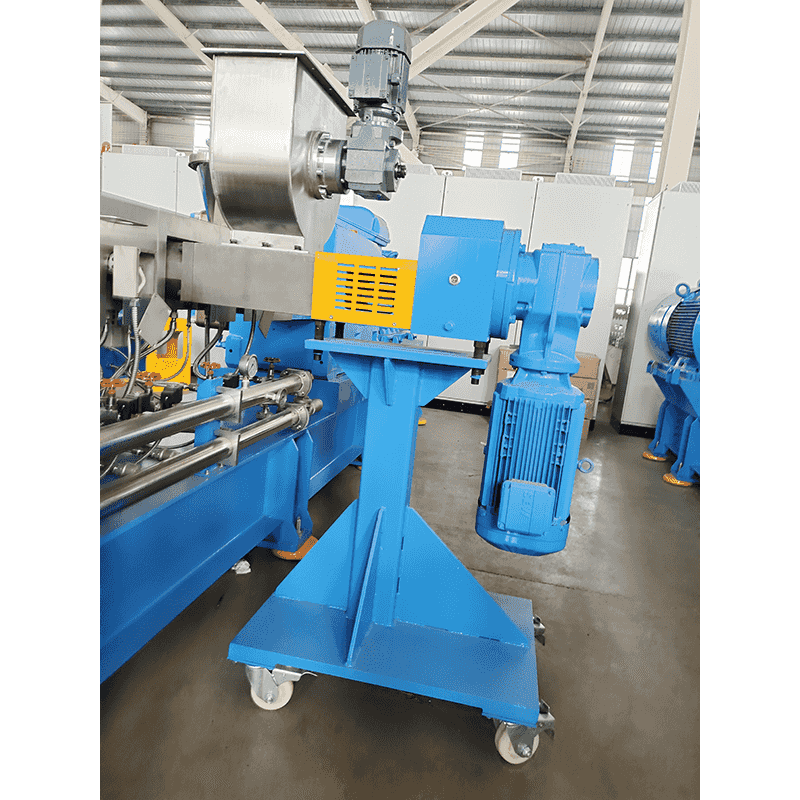 Alimentateur latéral pour le traitement des poudres et des remplissages élevés Un alimentateur latéral à alimentation forcée qui traite des poudres, des fibres courtes ou des matériaux prémélangés. Il peut utiliser un pompage à pression négative pour augmenter la densité apparente, améliorant ainsi l'efficacité lors de l'alimentation en composés à haut remplissage en aval sur des lignes à double vis. Voir le produit →
Un chemin de mise en œuvre pratique
L’automatisation ne doit pas nécessairement être une reconstruction ponctuelle. Un parcours par étapes réduit les risques et permet aux opérateurs de renforcer leur confiance dans les nouveaux contrôles.
- Caractérisez chaque matériau. Mesurez la densité apparente et ses variations, la taille des particules, la fluidité, les limites d'humidité et de température. Le comportement de la poudre détermine le type d'alimentateur, la géométrie des vis et la conception de la trémie.
- Définissez l’objectif de précision pour chaque ingrédient. Dérivez-le des spécifications du produit, et non du marketing du fournisseur. Un système de couleurs masterbatch nécessite une tolérance plus stricte qu’un agent de remplissage à faible coût.
- Sélectionnez le principe de pesée et le doseur par composant. Perte de poids pour un dosage critique en continu, gain de poids pour les ajouts de lots, alimentation latérale pour le remplisseur en aval.
- Intégration du contrôle du plan. Allouez les entrées et sorties de l'API, le stockage des recettes, la logique d'alarme et de verrouillage avec la vitesse de l'extrudeuse, ainsi que l'enregistrement des données pour les rapports par lots.
- Installer, calibrer et valider. Effectuez un contrôle de poids statique, puis un test dynamique aux vitesses d'avance minimale et maximale. Un système de perte de poids correctement réglé doit conserver sa précision nominale sur un taux de réponse de 10 : 1.
- Ajustez le comportement de recharge et de démarrage. Le niveau de remplissage, l'amortissement et la récupération de vitesse déterminent tous si la précision est atteinte en production, et pas seulement lors du test de réception.
La validation révèle généralement deux surprises : la variation réelle de la densité apparente du matériau entrant et la rigidité mécanique nécessaire autour du module de pesée. La budgétisation du temps pour les deux au départ évite les retards de mise en service les plus courants.
Foire aux questions
Un alimentateur à perte de poids repose sur des cellules de pesée et mesure en permanence le poids de la trémie et du matériau. Le contrôleur compare la perte de poids mesurée au fil du temps avec le débit d'alimentation cible et ajuste la vitesse de la vis en temps réel, ce qui offre une précision gravimétrique même lorsque la densité apparente change.
Volumétrique dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
Avec une alimentation par perte de poids, la précision typique est de ±0,25 à 0,5 % du point de consigne dans des conditions stables. Les systèmes de poids automatique (gain de poids) maintiennent généralement ±0,5 à 1 % de l'objectif. Le pesage manuel du vrac se situe généralement dans la plage de ±2 à 3 % en fonction de la résolution de la balance et de la technique de l'opérateur.
Oui. La plupart des lignes à double vis peuvent être installées ultérieurement sans remplacer l'extrudeuse. Le projet ajoute généralement des doseurs, des cellules de pesée et une armoire de commande, remappe la logique de contrôle, introduit la gestion des recettes IHM et valide la nouvelle précision de dosage avant le début de la production en série.
Avec une charge de 40 à 80 %, l'ajout de toute la poudre dans la trémie principale entraîne une mauvaise dispersion et une usure élevée des vis. Un alimentateur latéral introduit la charge en aval dans le polymère partiellement fondu, augmente la densité apparente de la poudre par action de pression négative et améliore le mouillage et le débit.
Il supprime trois sources d'erreurs : la technique de l'opérateur, les retards de lecture de la balance et la dérive de la densité. Les recettes et les alarmes sont reproductibles, chaque lot est enregistré et le chargeur se corrige automatiquement — de sorte que les pellets atteignent le même objectif d'un lot à l'autre.


